排程算得快,还要看物料、设备和班次能否支持执行。中小工厂试用排程系统,可以先选一条产线或一组工艺相近的产品,用相同订单和资源条件比较方案。
天力电源的排程应用
大众网威海关于山东移动项目的报道介绍,天力电源 AI+APS+SCM 项目连接排程与供应链数据,单次人工排产从6小时缩短至30分钟,排程准确率达到80%以上。
排程准确率不等于订单准时交付率。报道未披露详细算法、预算、固定工期或 ROI,不能直接据此报价或预计收益。以下为实施建议,不是天力电源的内部配置,也不是玩学派交付成果。
把排程需要的资料准备齐
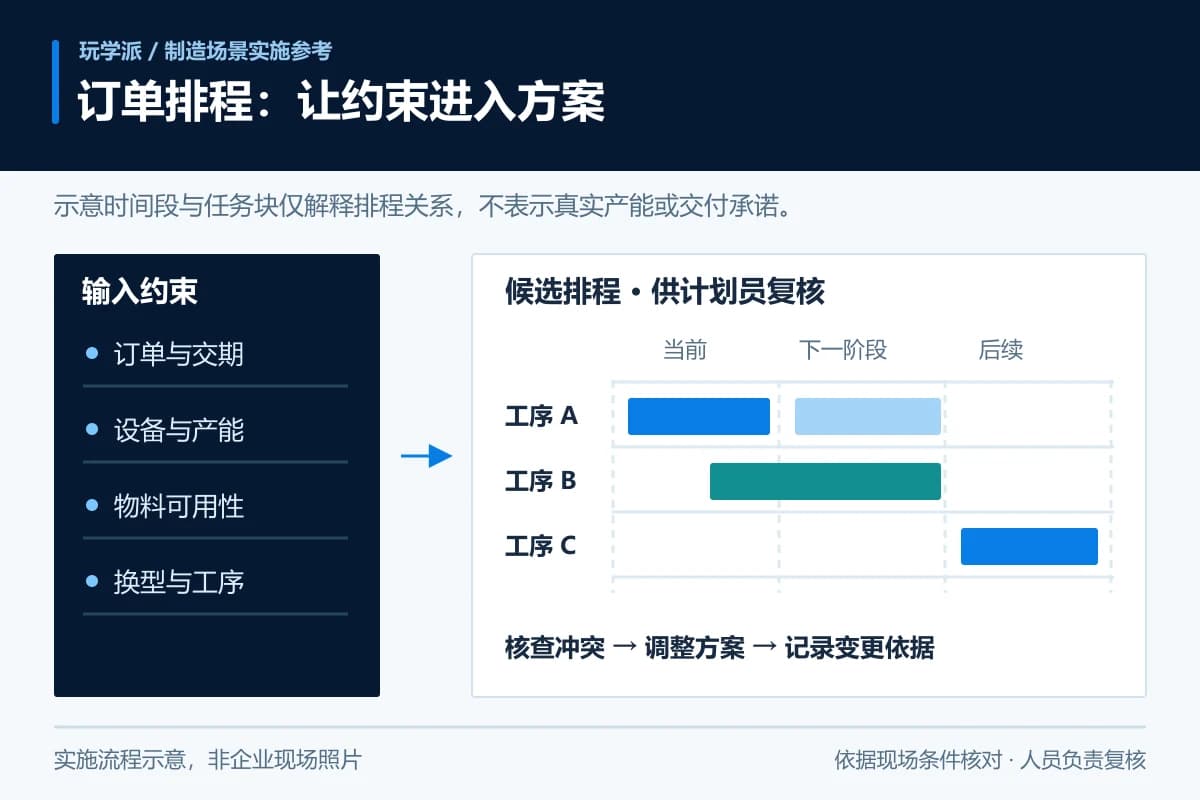
整理订单交期与数量、工艺路线、物料可用性、设备能力、班次和停机安排。每项资料指定维护人,及时更新缺料、设备停用等变化,并标出缺失和冲突。
约束分成两类:不能违反的条件,例如设备不可用;需要权衡的目标,例如交期、换线负担和在制品数量。由业务负责人决定取舍,并保留最终计划的人工批准。
现有 ERP、MES 或仓储系统是否能连接,需要单独检查接口、访问权限和部署环境。资料尚未统一时,不宜直接安排全厂自动排产。
用同批订单比较
保持订单与资源条件一致,对照系统试算和人工方案,记录计算时间、约束是否满足、人工修改了哪些安排。计划能否执行、变更次数和实际交付结果分别统计。
再试急单、缺料、设备停用和人员变化。每次保留原计划、变更原因、新建议及人工选择,检查调整后是否仍满足硬性条件。
试点交接可包括输入字段表、约束清单、异常处理规则和测试记录。通过标准由双方事先约定,限定范围内的计划经实际反馈确认后,再讨论扩大使用。